Artykuł sponsorowany
Dlaczego rowki pod uszczelnienia decydują o szczelności zużytego siłownika
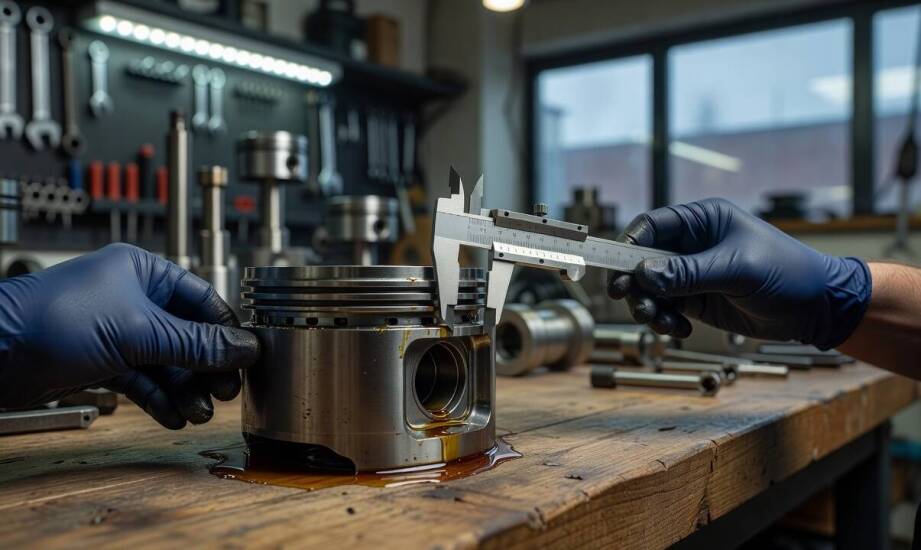
Siłownik hydrauliczny po wymianie kompletu uszczelek nierzadko nadal przepuszcza olej i traci siłę roboczą. Dzieje się tak w sytuacjach, gdy mechanik prawidłowo zamontował nowe elementy o odpowiednich wymiarach nominalnych. Problem często leży znacznie głębiej niż sam materiał uszczelki czy precyzja jej założenia. Zużyte rowki montażowe skutecznie uniemożliwiają prawidłowy docisk uszczelnień do współpracujących powierzchni stalowych. Sama wymiana elementów gumowych nie przynosi w takiej sytuacji długotrwałych rezultatów, ponieważ fizyczna bariera dla ciśnienia nie ma szans na poprawne ułożenie się w zniekształconym gnieździe.
Współpraca uszczelnień z rowkami i powierzchniami roboczymi
Uszczelnienia tłokowe i dławicowe osadzone w rowkach tłoka oraz dławicy współpracują bezpośrednio z chromowaną powierzchnią tłoczyska. Drugim elementem tego szczelnego układu pozostaje honowana gładź cylindra, po której przesuwa się cały zestaw uszczelniający. Wszystkie wymienione części tworzą wspólnie dynamiczną strefę odcięcia przecieku. Ciśnienie medium hydraulicznego naturalnie dociska wargi uszczelek do metalowych ścianek, podczas gdy pierścienie prowadzące utrzymują wymaganą współosiowość układu. Prawidłowa praca tego mechanizmu zależy od tego, czy rowek posiada rygorystycznie zachowaną szerokość i głębokość. Dzięki poprawnym wymiarom elastyczna uszczelka może swobodnie pracować pod wpływem gwałtownie zmieniającego się ciśnienia oleju.
Wybicia, ostre zadziory oraz poszerzona głębokość rowka natychmiast zaburzają równomierny docisk materiału uszczelniającego. Powierzchnia gniazda pokryta mikropęknięciami lub zarysowaniami powoduje punktowe przeciążenie wargi zgarniającej przy każdym cyklu pracy siłownika. Taki destrukcyjny stan prowadzi do szybkiego ścierania profilu i całkowitej utraty elastyczności uszczelki. Wymiana gumowych komponentów na nowe maskuje problem awarii zaledwie na bardzo krótki czas. Mechanicy serwisowi diagnozują geometryczne zużycie rowka na podstawie kilku charakterystycznych symptomów w pracy maszyny. Należą do nich przede wszystkim szybki powrót wycieku tuż po wykonanej naprawie głównej, wyczuwalny luz boczny pracującego tłoczyska oraz widoczna nierówna praca całego siłownika pod pełnym obciążeniem.
Odtwarzanie geometrii rowków w procesie obróbki skrawaniem
Sytuacja, w której standardowa wymiana uszczelek nie przywraca pożądanej szczelności układu, wymusza przeprowadzenie głębszej obróbki mechanicznej metalu. Specjaliści z zakresu hydrauliki siłowej muszą przywrócić pierwotną geometrię rowków oraz otaczających je powierzchni współpracujących. Dokładna obróbka skrawaniem z użyciem zaawansowanych maszyn CNC pozwala na precyzyjne wytoczenie i wyfrezowanie uszkodzonych gniazd tłoka oraz dławicy. Tokarki numeryczne skutecznie odtwarzają wymagane tolerancje wymiarowe stalowych podzespołów, przygotowując czyste i bezpieczne miejsce pod nowy zestaw uszczelniający. Równolegle przeprowadzany proces honowania cylindra usuwa głębokie rysy, wżery korozyjne oraz zjawisko owalizacji ze zniszczonej gładzi.
Ocena stanu technicznego metalowych gniazd wymaga zastosowania precyzyjnych narzędzi pomiarowych. Warsztaty wykorzystują mikrometry oraz średnicówki zegarowe do sprawdzenia odchyłek od wymiarów nominalnych. Pomiary pozwalają określić skalę rozkalibrowania rowka względem oryginalnej tolerancji podanej przez producenta siłownika. Dopiero na podstawie tych odczytów tokarz dobiera odpowiednie parametry skrawania, zbierając minimalną warstwę materiału potrzebną do wyrównania zniekształconej powierzchni.
Proces naprawczy siłownika zawsze wymaga rozebrania elementu na części pierwsze, dokładnego pomiaru odchyłek mikrometrycznych i przeprowadzenia odpowiedniej naprawy skrawaniem. Wrocławska marka Reanimator zajmuje się regeneracją siłowników hydraulicznych, opierając codzienne działania na parku maszyn z tokarkami i frezarkami CNC. Zakład doprowadza uszkodzone podzespoły do stanu umożliwiającego bezpieczny montaż fabrycznie nowych komponentów. Odpowiednio zaplanowane i przeprowadzone uszczelnianie siłowników hydraulicznych stanowi ostateczny etap wieńczący proces naprawy mechanicznej. Dopiero w poprawnie obrobionym i wymiarowym gnieździe nowe elementy poliuretanowe mogą spełniać swoją funkcję ciągłego blokowania wycieków cieczy roboczej.
Montaż nowych elementów uszczelniających ma twarde techniczne uzasadnienie wyłącznie w sytuacji, gdy rowki montażowe i powierzchnie robocze zachowują nienaganną geometrię. Zużycie metalowych gniazd i prowadzeń sprawia, że główne źródło nieszczelności leży całkowicie poza samym, nawet najlepszym jakościowo, zestawem uszczelek. Bagatelizowanie fizycznego stanu rowków podczas serwisu maszyn budowlanych lub rolniczych prowadzi do powtarzających się awarii i generuje niepotrzebne koszty przestojów. Dokładna obróbka mechaniczna odkształconych elementów skutecznie przywraca sprawność układu hydraulicznego, chroniąc nowe uszczelki przed ich przedwczesnym zniszczeniem w środowisku wysokiego ciśnienia.
Kategorie artykułów
Polecane artykuły
Jak ocenić powtarzalność partii workowanego groszku na podstawie etykiety i stanu worków

Jak dojazd i regularność wizyt wpływają na plan leczenia ortodontycznego u pacjenta z Bielan

Zlew z ociekaczem w małej kuchni — kiedy naprawdę ułatwia codzienne gotowanie
