Artykuł sponsorowany
Dlaczego stal konstrukcyjna i nierdzewna wymagają innej strategii skrawania w CNC
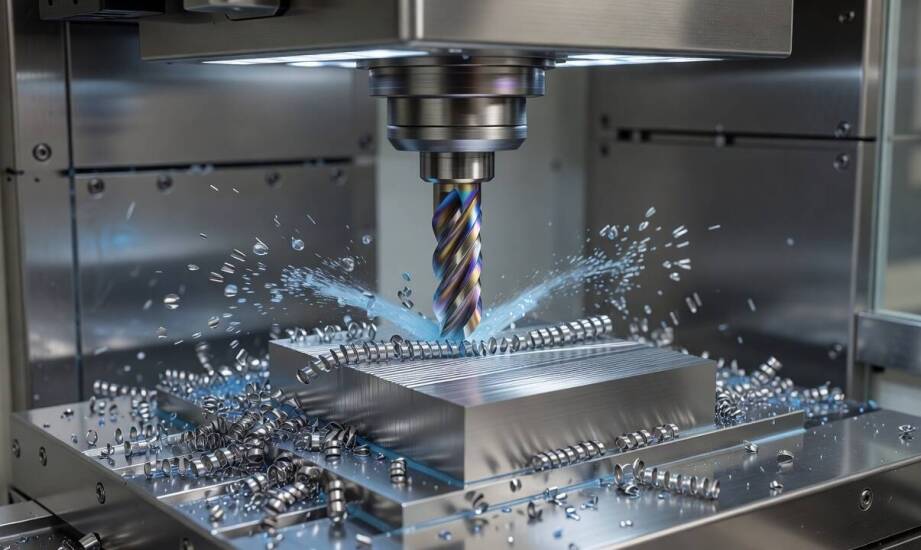
Próba znalezienia jednej uniwersalnej recepty na skrawanie metali zazwyczaj kończy się problemami technologicznymi na hali produkcyjnej. Różne gatunki stopów wymuszają zupełnie odmienne podejście do procesu frezowania i toczenia. Stal konstrukcyjna i nierdzewna różnią się od siebie już na poziomie podstawowych właściwości materiałowych, fizycznych oraz chemicznych, co wymusza diametralną zmianę strategii pracy maszyny. Zrozumienie tych wrodzonych rozbieżności pozwala operatorom uniknąć przedwczesnego zużycia drogich narzędzi oraz kosztownych przestojów całego parku maszynowego. Różnice te wynikają przede wszystkim z samej budowy strukturalnej metalu, jego naturalnej twardości oraz zachowania pod wpływem wysokiej temperatury generowanej podczas obróbki.
Różnice w skrawalności stali konstrukcyjnej i nierdzewnej
Stal konstrukcyjna, obejmująca popularne gatunki takie jak S235 czy S355, należy do grupy stali węglowych i charakteryzuje się przewidywalnym zachowaniem podczas pracy narzędzia. Materiał ten wykazuje bardzo dobrą skrawalność przy umiarkowanej zawartości węgla oscylującej wokół 0,25 procent, co ułatwia programowanie parametrów maszyny. Metal ten nie podlega silnemu zjawisku umacniania zgniotowego, dzięki czemu kolejne przejścia płytki wieloostrzowej nie napotykają na rosnący opór powierzchniowy. Wióry formują się w tym procesie stosunkowo regularnie i łatwo poddają się procesowi mechanicznego łamania. Przewodność cieplna w przypadku standardowych stopów węglowych pozostaje na wysokim poziomie. Pozwala to na efektywne i szybkie rozproszenie ciepła ze strefy skrawania bezpośrednio do odrywanego wióra, chroniąc delikatną krawędź tnącą narzędzia przed szybkim przegrzaniem.
Sytuacja na wrzecionie wygląda zupełnie inaczej w przypadku obróbki materiałów o strukturze austenitycznej. Stal nierdzewna charakteryzuje się wyjątkowo niską przewodnością cieplną oraz bardzo wysoką podatnością na umacnianie zgniotowe. Gatunki kwasoodporne, takie jak popularne 304 lub 316, wymagają od technologów szczególnej ostrożności przy planowaniu każdej ścieżki narzędzia. Podczas właściwego skrawania materiał ten błyskawicznie twardnieje w warstwie wierzchniej pod wpływem ogromnego nacisku ostrza. Zjawisko to znacząco zwiększa opory skrawania i drastycznie przyspiesza fizyczne zużycie węglika, zwłaszcza przy zastosowaniu błędnych posuwów. Powstające wióry stają się niezwykle ciągliwe, długie i nitkowate, co realnie grozi ich niebezpiecznym owinięciem wokół uchwytu mocującego lub obrabianego detalu. Ciepło nie odpływa tu płynnie wraz ze strużyną, lecz zatrzymuje się i silnie koncentruje bezpośrednio przy krawędzi ostrza. Z tych powodów ocena skrawalności stali austenitycznych wynosi zaledwie około 45 procent w stosunku do stali automatowej, stanowiącej w branży wzorcowy punkt odniesienia.
Dobór parametrów, narzędzi i optymalnego chłodzenia
Wymienione wcześniej właściwości materiałowe narzucają inżynierom rygorystyczne ramy technologiczne przy ustawianiu maszyn sterowanych numerycznie. Frezowanie stali nierdzewnej bezwzględnie wymusza stosowanie niższych prędkości obrotowych, najczęściej mieszczących się w przedziale 150-250 SFM w przypadku stopu 304. Zwykła stal konstrukcyjna toleruje znacznie więcej błędów i pozwala na bezpieczne podniesienie prędkości wrzeciona bez utraty stabilności wymiarowej. Posuwy w twardych materiałach austenitycznych dobiera się natomiast nieco wyższe, często w granicach 0,002-0,004 cala na każdy ząb freza. Krótszy czas fizycznego kontaktu narzędzia z metalem skutecznie zmniejsza niepożądane tarcie i redukuje ryzyko błyskawicznego umocnienia obrabianej powierzchni. Należy unikać postojów narzędzia w materiale, ponieważ generuje to natychmiastowe zatarcie powierzchni detalu.
Geometria samego freza lub noża tokarskiego odgrywa tu fundamentalną rolę. Usuwanie ciągliwego naddatku wymaga użycia niezwykle ostrych krawędzi tnących oraz dodatnich kątów natarcia, które płynnie oddzielają materiał. Specjalistyczne powłoki typu AlTiN lub AlCrN gwarantują potężną odporność na skrajne temperatury i ścieranie termiczne. Standardowa i uniwersalna powłoka TiCN często okazuje się zbyt słaba przy długotrwałym kontakcie z rozgrzanym austenitem.
Prawidłowo prowadzona obróbka stali cnc musi koniecznie uwzględniać restrykcyjne zarządzanie temperaturą całej przestrzeni roboczej. Obfite chłodzenie pod wysokim ciśnieniem oraz efektywne odprowadzanie trudnych wiórów zapobiegają przegrzewaniu cienkich ścianek i tworzeniu twardych narostów na płytkach. Strumień chłodziwa powinien precyzyjnie trafiać pod wiór, fizycznie rozbijając tworzącą się barierę parową. Firma Instal Chemik realizuje tego typu zaawansowane zlecenia produkcyjne na rygorystycznie kalibrowanym parku maszynowym. Odpowiednie dopasowanie cykli maszynowych i wysokiej klasy osprzętu gwarantuje wykonanie partii metalu bez mikropęknięć i wad powierzchniowych.
Wymagania i finalne konsekwencje narzuconych parametrów ujawniają się najszybciej podczas skrupulatnej kontroli jakości. Komponenty wytwarzane na potrzeby nowoczesnej motoryzacji, lotnictwa oraz energetyki muszą cechować się idealną powtarzalnością wymiarową i wybitnym stanem chropowatości. Cechy te bezpośrednio decydują o żywotności gotowych układów mechanicznych oraz bezpieczeństwie ich codziennego funkcjonowania pod ogromnym obciążeniem. Niewłaściwie zaprogramowana operacja tokarska błyskawicznie obniża parametry wytrzymałościowe i prowadzi do powstawania kosztownych braków na etapie montażu końcowego.
Ostateczną strategię pracy centrum obróbczego determinuje ściśle zdefiniowany gatunek obrabianego stopu, docelowy kształt detalu i określone tolerancje na rysunku technicznym. Zastosowanie ustawień ze stali węglowej na trudnych materiałach kwasoodpornych kończy się najczęściej zniszczeniem kosztownego narzędzia. Zrozumienie oraz ścisłe egzekwowanie różnic materiałowych między tymi surowcami zabezpiecza proces produkcyjny i stabilizuje parametry każdej realizowanej serii elementów.
Kategorie artykułów
Polecane artykuły

Jak dojazd i regularność wizyt wpływają na plan leczenia ortodontycznego u pacjenta z Bielan

Zlew z ociekaczem w małej kuchni — kiedy naprawdę ułatwia codzienne gotowanie

Kiedy śruby calowe są potrzebne w maszynach importowanych i osprzęcie morskim
