Artykuł sponsorowany
Jak czytać kartę techniczną frezu, żeby dopasować go do maszyny i serii
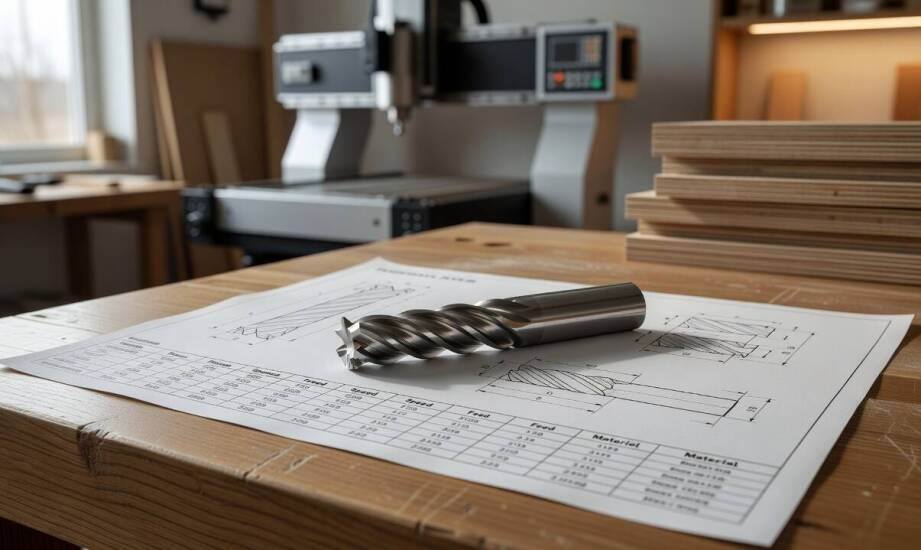
Wybór odpowiedniego narzędzia z katalogu rzadko kończy się na sprawdzeniu samej nazwy lub podstawowego przeznaczenia. Karta techniczna zawiera szereg konkretnych wymiarów i specyfikacji, które decydują o poprawnym osadzeniu we wrzecionie oraz zachowaniu stabilności pracy. Analiza parametrów gwarantuje uzyskanie czystej krawędzi cięcia bez przypaleń, a także zapobiega przedwczesnemu zużyciu lub przeciążeniu maszyny. Zrozumienie danych inżynieryjnych podawanych przez producenta chroni przed zakupem sprzętu niedopasowanego do planowanego profilu produkcji. Właściwa interpretacja dokumentacji stanowi fundament bezawaryjnej i precyzyjnej obróbki materiałów drzewnych oraz drewnopochodnych.
Kluczowe wymiary i geometria części roboczej
Średnica chwytu musi dokładnie odpowiadać tulei zaciskowej zastosowanej we wrzecionie obrabiarki. Zbyt mały wymiar trzpienia uniemożliwia pewne zamocowanie i grozi wyrwaniem osprzętu, natomiast zbyt duży po prostu nie wejdzie w uchwyt. Długość robocza określa maksymalną dopuszczalną głębokość skrawania i wpływa bezpośrednio na sztywność całego układu. Dłuższa część skrawająca wykazuje większą tendencję do wibracji, co wymusza zazwyczaj zmniejszenie agresywności cięcia, aby zapobiec niepożądanemu ugięciu. Liczba ostrzy determinuje ilość przestrzeni przeznaczonej na odprowadzanie wióra. Jedno lub dwa ostrza sprawdzają się najlepiej w materiałach miękkich, gdzie priorytetem pozostaje szybkie usuwanie dużych drobin, co zapobiega zaklejaniu rowków. Trzy lub cztery ostrza pozwalają z kolei na wyższe prędkości posuwu przy jednoczesnym zachowaniu gładkiej, wykończonej powierzchni.
Kąt natarcia warunkuje sposób wejścia krawędzi tnącej w obrabiany materiał. Dodatnie wartości ułatwiają płynne skrawanie miękkich gatunków drewna, natomiast mniejsze kąty lub wartości bliskie zeru zmniejszają ryzyko wyrwania włókien w twardych i kruchych surowcach. Kolejnym krytycznym wskaźnikiem jest tolerancja bicia promieniowego (runout). Parametr ten należy zawsze odnosić do nominalnej średnicy narzędzia. Przy małych przekrojach trzpieniowych dopuszczalne wartości bicia muszą być możliwie najniższe, ponieważ nadmierne odchylenia osiowe pogarszają jakość cięcia, generują szkodliwe wibracje i drastycznie skracają żywotność ostrzy. Dobrym inżynieryjnym punktem odniesienia w kwestii precyzji wykonania są zaawansowane frezy do obróbki drewna wytwarzane z węglika spiekanego. Ich rygorystyczne parametry katalogowe ułatwiają szybką weryfikację zgodności z maszyną CNC i minimalizują ryzyko błędów już na etapie planowania operacji technologicznej.
Parametry pracy a specyfika obrabianego surowca
Zalecane obroty wrzeciona (RPM) oraz prędkość posuwu podawane w dokumentacji technicznej to wyłącznie orientacyjne wartości wyjściowe. Ostateczne parametry zależą ściśle od średnicy narzędzia, liczby jego ostrzy oraz zakładanego obciążenia wiórem (chip load). Sztywne widełki liczbowe nie mają uniwersalnego zastosowania, ponieważ optymalne warunki pracy dyktuje zmienna gęstość obrabianego materiału i sztywność samej obrabiarki. Producenci publikują te dane jako zalecenia bazowe, które wymagają weryfikacji. Przy głębszym skrawaniu, pracy narzędziem o dużej średnicy lub przy chropowatym materiale, wartości z karty koryguje się w dół, aby zapobiec przegrzaniu węglika.
Obróbka drewna miękkiego często wymaga relatywnie wysokich prędkości obrotowych oraz odpowiedniej geometrii spiralnej, która skutecznie usuwa duże, żywiczne wióry poza strefę cięcia. Twarde gatunki, takie jak jesion czy dąb, narzucają obniżenie obrotów wrzeciona w celu ograniczenia nagrzewania i ochrony krawędzi skrawającej przed szybkim tępieniem. Płyty MDF generują natomiast ogromne ilości drobnego pyłu, co wymusza dobór parametrów minimalizujących zatykanie przestrzeni między zębami. Sklejka zachowuje się jeszcze inaczej ze względu na naprzemienne warstwy forniru oraz twardy klej. W jej przypadku najlepiej sprawdza się geometria kompresyjna, dociskająca materiał z obu stron. Kalibracja parametrów powinna opierać się na testach cięcia. Obserwacja wielkości wióra, dźwięku generowanego przez wrzeciono oraz temperatury detalu pozwala na bezpieczną optymalizację całego procesu. W profesjonalnej praktyce zakłady produkcyjne takie jak Frezwid udostępniają obszerne tabele doboru obciążeń, które stanowią solidną bazę do samodzielnego strojenia maszyny.
Poprawne czytanie karty technicznej frezu opiera się na umiejętnym rozdzieleniu cech niezmiennych od elastycznych parametrów roboczych. Średnica chwytu, długość całkowita, kierunek obrotów oraz podstawowa geometria to cechy bezwzględnie warunkujące możliwość fizycznego zainstalowania osprzętu we wrzecionie. Z kolei prędkość obrotowa, posuw liniowy czy maksymalna głębokość jednorazowej warstwy skrawanej podlegają modyfikacjom podczas prób na wybranym materiale. Taki dwuetapowy podział informacji katalogowych pozwala w pierwszej kolejności odrzucić niekompatybilne narzędzia, a następnie skupić się wyłącznie na dopracowaniu cyklu maszynowego. Umiejętna interpretacja danych producenta bezpośrednio przekłada się na wyższą powtarzalność obrabianych detali, mniejszą ilość braków oraz niższe koszty eksploatacyjne całego parku obrabiarkowego.
Kategorie artykułów
Polecane artykuły
Jak ocenić powtarzalność partii workowanego groszku na podstawie etykiety i stanu worków

Jak dojazd i regularność wizyt wpływają na plan leczenia ortodontycznego u pacjenta z Bielan

Zlew z ociekaczem w małej kuchni — kiedy naprawdę ułatwia codzienne gotowanie
